+86-0550-7623999
 SORUŞTURMA
tr
SORUŞTURMA
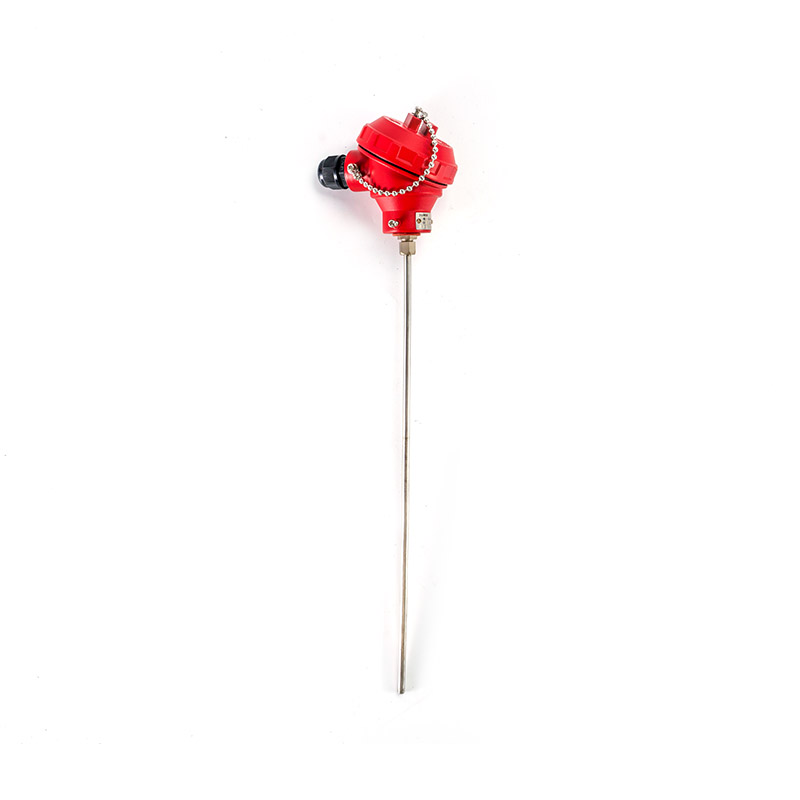 Kılıflı RTD
Paslanmaz çelik koruma borusu, Magnezyum Oksit izolasyon tozu, termokupl tel kombinasyonu, genel ...
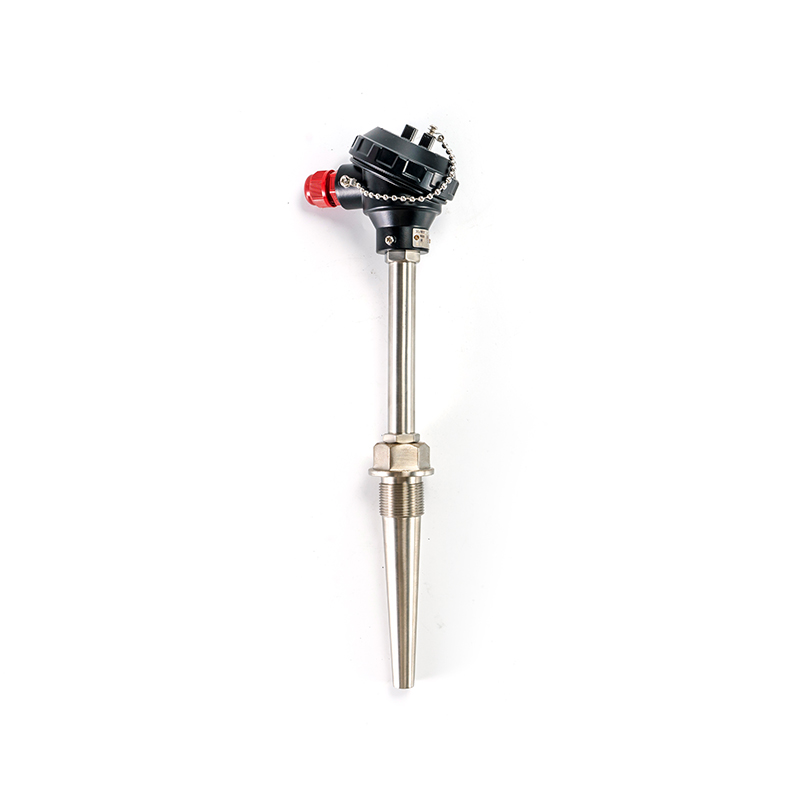 Montaj RTD'si
Genellikle görüntüleme cihazı, kayıt cihazı, bilgisayar ve diğer tesislerde kullanılır; sıvı, buh...
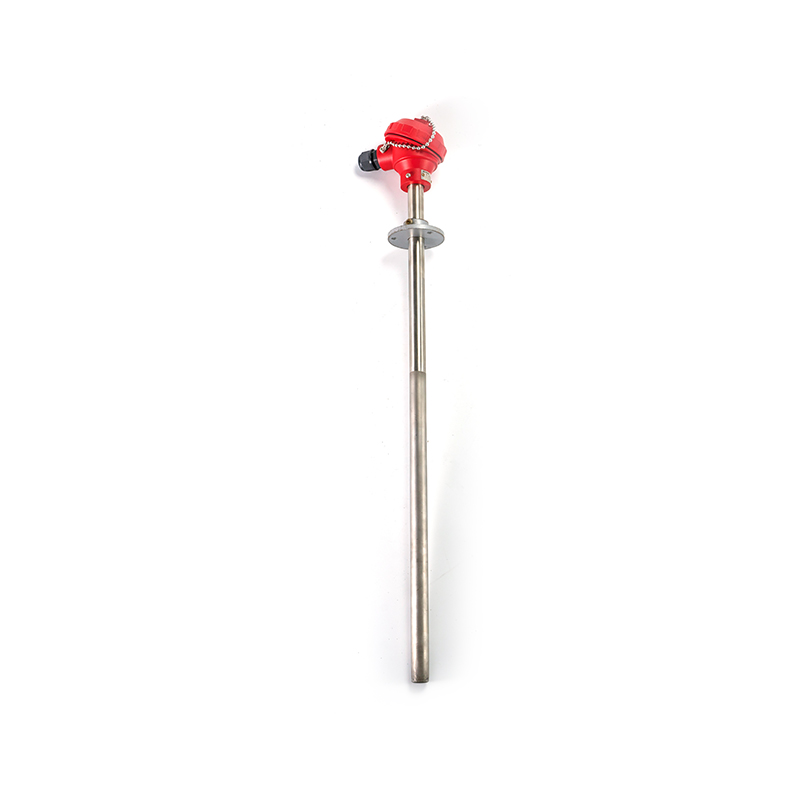 Aşınmaya dayanıklı RTD
Aşınma önleyici boya teknolojisi, yüksek kromlu dökme demir ve yüksek sıcaklık alaşımı, farklı ma...
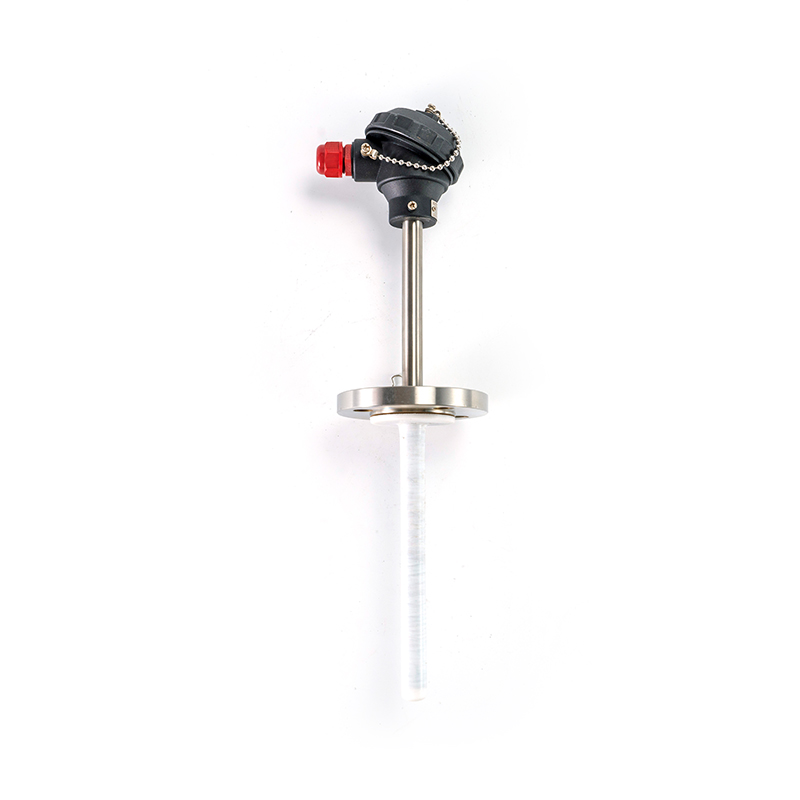 Paslanmaya karşı RTD
Korozif ortama göre farklı, özellikle alüminyum, çinko, asit ve alkali su gibi inşaat sektörünün ...
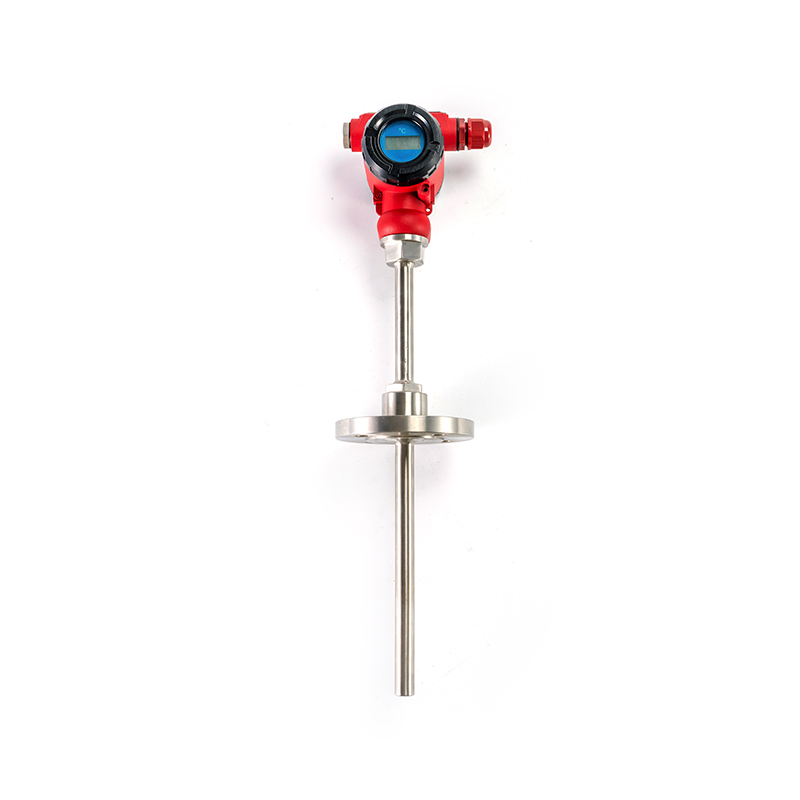 Ekran RTD'sini Bulun
Çeşitli ekran başlıklarını benimseyen sıcaklık sensörü, değer bulma ekranına ulaşabilir. Ürün ...
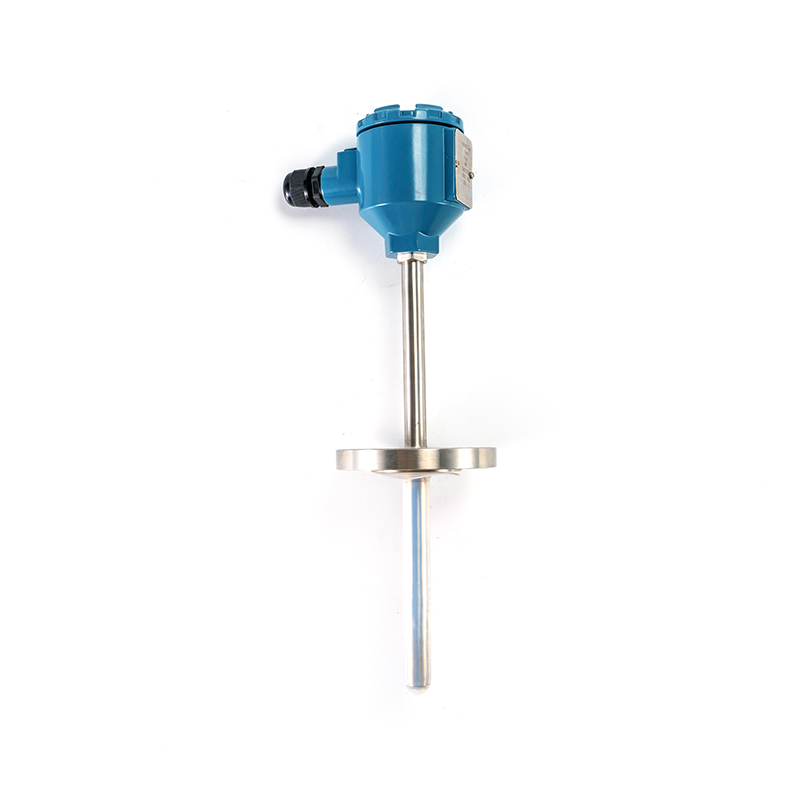 Patlamaya dayanıklı RTD
 genellikle ve görüntüleme aletleri, kayıt aletleri, elektronik bilgi işle...
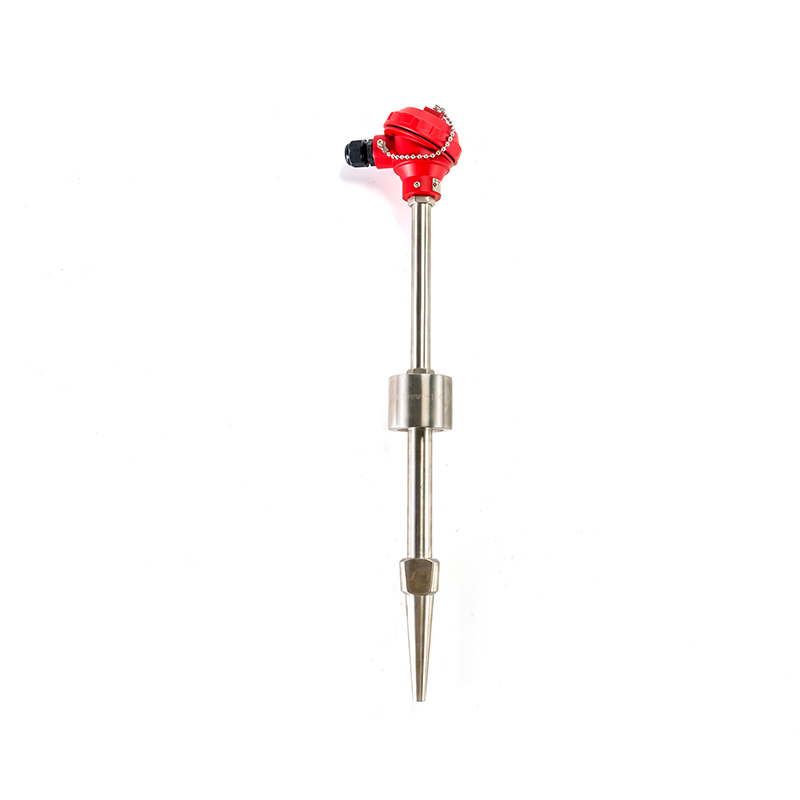 Elektrik santrali için RTD
Bu ürün serisi, enerji santrali kullanıcısının özel ihtiyaçlarını tam olarak göz önünde bulundura...
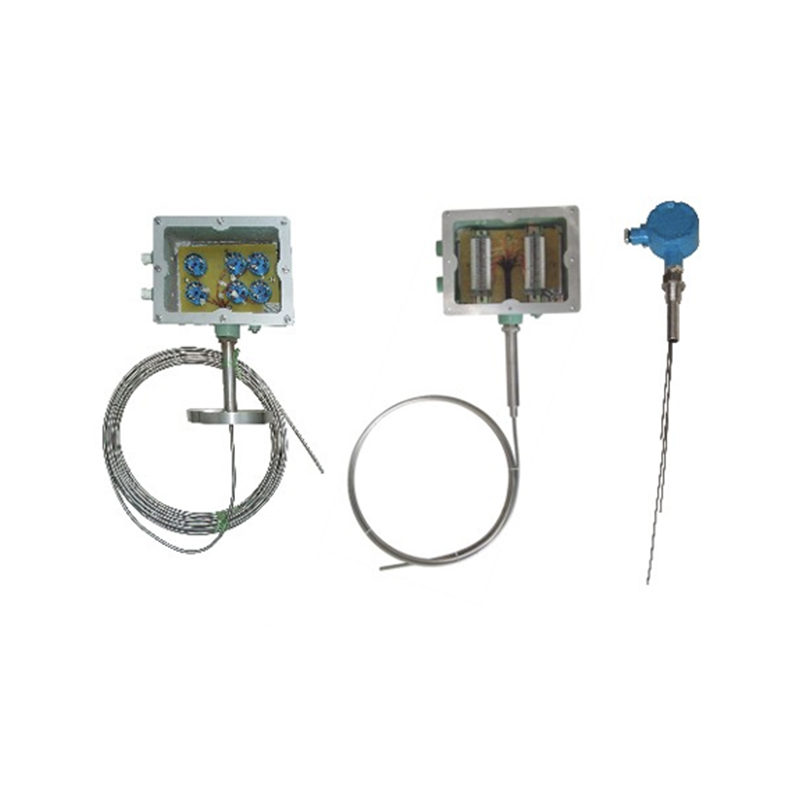 Çok Noktalı Patlamaya Dayanıklı RTD
Çok noktalı patlamaya dayanıklı RTD, aynı anda birden fazla noktada sıcaklığı ölçebilen, patlamay...
1. Tanım:
Sıcaklık cihazları, sıcaklık parametrelerini tespit etmek, görüntülemek, kontrol etmek ve kaydetmek için kullanılan endüstriyel otomasyon cihazlarıdır. Sıcaklık sinyallerini elektriksel veya dijital sinyallere dönüştürmek için öncelikle termokupllar, termistörler ve kızılötesi sensörler gibi algılama elemanlarını kullanırlar; ölçüm, iletim, düzenleme, alarm fonksiyonları ve uzaktan iletişimi mümkün kılarlar. Bu cihazlar endüstriyel üretimde, ekipmanın çalıştırılmasında ve çevresel izlemede temel tespit ve kontrol ekipmanı olarak hizmet eder.
2. Ana Özellikler:
3. Uygulanabilir Endüstriler:
Metalurji ve Çelik: Yüksek fırınlar, konvertörler, ısıtma fırınları, tavlama fırınları, izabe ve ısıl işlem prosesleri için sıcaklık izleme.
Mekanik İmalat: Döküm, dövme, kaynak, su verme, yatak ve motorların sıcaklık yükselmesi ve hava kompresörü sistemlerinin sıcaklık ölçümü.
Kuruluş yılı
Bir alanı kaplayın
Deneyimli çalışanlar
İnşaat alanı
Koruma tüplerini altı haftada bir değiştiren ısıl işlem hattında termokupl sorunu yaşanmadı. Seramik sorunu vardı. Elemanlar temiz ve kırılmamış bir şekilde hizmetten çıktı, ancak tüpler çatlamış, dökülmüş veya eğilmişti ve bunu takip eden sürüklenme sensöre değil tüpe aitt...

İnce film RTD'de bir sorun olduğuna dair ilk işaret nadiren dramatik bir başarısızlıktır. Bu, komşu bir sensörle yavaş bir anlaşmazlık, ısınma döngüsü sırasında yavaşlayan bir okuma veya artık tarifle eşleşmeyen bir parti eğilimidir. Bir vakada, bir mutfak robotu, past...
Doğu Çin'deki bir süt ürünleri işleyicisi, bir bağlantı kutusunda çapraz termokupl uzatma kablosu olduğu ortaya çıkan bir pastörizatör arızasını bulmak için üç hafta harcadı. Kayıt cihazı tüm bu süre boyunca inandırıcı rakamlar yazmaya devam etti, soruşturmanın bu kada...
900 santigrat derecede çalışan bir ısıl işlem hattı genellikle sekiz ila on dört ay içinde K Tipi termokupl tüketecektir. 90 santigrat derecedeki temiz su döngüsünde duran aynı sonda genellikle sekiz yıl veya daha fazla hayatta kalır. Veri sayfasında iki probla ilgili hiçbi...
Bu kategori endüstriyel, laboratuvar ve eğitim ortamlarında proses sıcaklığını ölçmek için kullanılan sensörleri, vericileri ve ekranları kapsar. Sıcaklık aletleri Bu grupta termokupllar ve dirençli sıcaklık dedektörleri gibi temas sensörleri, temassız kızılötesi cihazlar, mekanik bimetalik göstergeler ve bir sensörün sinyalini okuyabileceğiniz veya başka bir yere gönderebileceğiniz bir sayıya dönüştüren vericiler ve dijital ekran birimleri bulunur. Buradaki her cihaz, sıcaklık durumunu elektriksel veya mekanik okumaya dönüştürerek aynı temel işi yapar, ancak her biri farklı şekilde üretilmiştir ve farklı proses koşullarına uygundur.
Bu enstrümanlar arasında seçim yapmak genellikle cihazın çalışma sıcaklığı aralığına, fiziksel ortama ve kontrol döngüsünün ne kadar doğru veya hızlı yanıt vermesi gerektiğine göre eşleştirilmesine bağlıdır. Aşağıdaki bölümlerde bu kategoriye ilişkin ortak türler, temel özellikler, tipik sektörler, her cihazın nasıl çalıştığı, seçim kılavuzu, performans karşılaştırmaları ve bakım ipuçlarının yanı sıra sık sorulan soruların yanıtları açıklanmaktadır.
Bu kategori, çok çeşitli endüstriyel uygulamalarda proses sıcaklığını izlemek için kullanılan algılama, iletim ve görüntüleme ekipmanlarını kapsar.
Bu kategoride bulunan ekipmanların çoğunu beş cihaz türü oluşturur. Her biri farklı bir fiziksel ölçüm prensibi üzerine inşa edilmiştir; bu nedenle tepki hızı, mekanik dayanıklılık ve tipik yerleştirme bir türden diğerine çok farklılık gösterir.
(1) TermokupllarBir uçta birleştirilen iki farklı metal tel, Seebeck etkisi olarak bilinen, sıcaklıkla değişen küçük bir voltaj yaratır. Tel çifti genellikle koruma için mineral yalıtımla doldurulmuş kapalı bir metal kılıfın içinde bulunur. Termokupllar, geniş bir sıcaklık aralığının ve mekanik strese karşı direncin önemli olduğu fırın, kazan ve reaktör izleme için yaygın bir seçimdir. |
(2) Direnç Sıcaklık Dedektörleri (RTD'ler)Genellikle platin olan bir metal element, sıcaklık değiştikçe elektrik direncini öngörülebilir bir şekilde değiştirir ve bir ölçüm devresi, bu direnç değişimini bir sıcaklık okumasına dönüştürür. RTD'ler, kimya ve gıda işleme hatlarında boru hattı ve gemi izleme gibi, okumanın uzun hizmet ömrü boyunca sabit kalmasının gerektiği durumlarda seçilir. |
(3) Bimetalik Sıcaklık AletleriFarklı hızlarda genişleyen iki metal şerit birbirine bağlanır, böylece sıcaklıktaki bir değişiklik şeridi büker ve ibreyi kadran üzerinde hareket ettirir. Bu cihazlar, harici bir güce veya elektronik ekrana ihtiyaç duymadan bir proses noktasında basit, yerel bir okuma sağlar. |
(4) Kızılötesi (Temassız) Sıcaklık AletleriBu cihazlar, bir yüzeyin doğal olarak yaydığı kızılötesi radyasyonu topluyor ve hedefe hiç dokunmadan bunu sıcaklık okumasına dönüştürüyor. Kızılötesi cihazlar, hareketli ekipman, erimiş malzeme veya sonda tarafından rahatsız edilmemesi gereken bir yüzey gibi yüzeye dokunmanın pratik olmadığı durumlarda kullanılır. |
(5) Sıcaklık Vericileri ve Dijital Gösterge AletleriBir verici, ham sinyali bir termokupl veya RTD'den alır ve bunu bir kontrol sisteminin kullanabileceği standart bir çıkışa dönüştürürken, dijital bir gösterge cihazı okumayı yerel olarak bir sayı olarak gösterir. Bunlar birlikte saha sensörü verilerini merkezi bir izleme veya otomasyon sistemine getirir veya operatöre doğrudan ölçüm noktasında okunabilir bir sayı verir. |
Bu beş tipin her biri farklı bir fiziksel prensibe dayandığından, genellikle aynı ölçüm noktasında birbirleriyle değiştirilemezler. Örneğin, bir termokupl girişi etrafında oluşturulan bir kontrol döngüsü, genellikle vericiyi veya onunla birlikte gelen giriş kartını değiştirmeden bir RTD'ye geçirilemez.
Termokupllar, dirençli sıcaklık dedektörleri, bimetalik aletler, kızılötesi aletler ve vericilerin her biri sıcaklığı, her tipin tipik olarak kurulduğu yeri şekillendiren farklı bir fiziksel prensiple ölçer.
Bir cihazın kullandığı spesifik algılama ilkesinin ötesinde, sıcaklık cihazlarına bakan alıcılar genellikle bir cihazın gerçek bir üretim hattında ne kadar iyi dayanacağını belirleyen ortak bir performans ve yapım özelliklerini kontrol eder. Bu özellikler, ölçüm kapsamını, doğruluk sınıfını, mekanik dayanıklılığı, zorlu ortamlara direnci, mevcut kontrol sistemleriyle sinyal uyumluluğunu ve temel bir okumanın ötesinde cihaza yerleşik tüm ekstra işlevleri kapsar. Tek başına herhangi bir spesifikasyon yerine bu faktörlere birlikte bakmak, bir cihazın kurulduktan sonra nasıl performans göstereceğine dair daha net bir resim sunar. Aşağıdaki liste, bu kategorideki sıcaklık cihazları arasında en sık karşılaştırılan ana özellikleri kapsamaktadır.
Birlikte ele alındığında bu özellikler, sıcaklık cihazlarının neden algılama elemanının, doğruluk sınıfının, sinyal çıkışının ve kurulum yönteminin belirli bir ölçüm noktasıyla birlikte eşleştirildiği yapılandırılabilir bir platform olarak ele alındığını açıklamaktadır.
Bu kategorideki algılama elemanı, doğruluk sınıfı ve sinyal çıkışı birçok şekilde birleştirilebildiğinden, sıcaklık cihazları tek bir dar uygulama yerine geniş bir endüstri yelpazesinde belirlenmektedir. Bu sektörlerin paylaştığı şey, genellikle titreşim, aşındırıcıya maruz kalma veya sıkı süreç toleransları altında, bir proses hattında, fırında veya dönen ekipman parçasında belirli bir noktada güvenilir sıcaklık göstergesi, kontrolü veya kaydının tutulması ihtiyacıdır. Aşağıdaki tablo, termokuplların, RTD'lerin, bimetalik aletlerin, kızılötesi aletlerin veya vericilerin yaygın olarak kurulduğu tipik izleme noktalarıyla birlikte çeşitli temsili sektörleri listelemektedir.
| Sanayi Sektörü | Tipik İzleme Noktaları |
|---|---|
| Petrokimya | Reaktörler, damıtma kuleleri, boru hatları, depolama tankları ve arıtma üniteleri |
| Elektrik Gücü ve Enerji | Kazanlar, buhar türbinleri, jeneratörler, ısı eşanjörleri, transformatörler, kablolar ve yeni enerji ekipmanları |
| Metalurji ve Çelik | Yüksek fırınlar, konvertörler, ısıtma fırınları, tavlama fırınları, izabe ve ısıl işlem prosesleri |
| Mekanik İmalat | Döküm, dövme, kaynak, su verme, yatak ve motor sıcaklık yükseltme ve hava kompresör sistemleri |
| Yapı Malzemeleri | Çimento fırınları, cam eritme fırınları, seramik fırınları ile tuğla, kiremit ve refrakter üretimi |
| Gıda ve İlaç | Sterilizasyon, fermantasyon, kavurma, soğuk zincir depolama, farmasötik reaktörler ve temiz oda izleme |
Xinguo Group Co., Ltd., bu sektörlerin birçoğunu destekleyen sıcaklık, basınç, seviye ve akış enstrümantasyonunu geliştirmekte ve tedarik etmektedir; bu, sıcaklık enstrümanlarının izole bir bileşen yerine ilgili proses enstrümantasyonu ile birlikte değerlendirildiği daha geniş bir mühendislik yaklaşımını yansıtmaktadır.
Aşağıdaki tablo, yaygın uygulama ortamlarını, o ortam için en sık seçilen cihaz türüyle eşleştirmektedir. Gerçek bir süreç bu faktörlerden birden fazlasını aynı anda içerebileceğinden, bunu sabit bir kural yerine genel bir başlangıç noktası olarak ele alın.
| Uygulama Ortamı | Yaygın Olarak Seçilen Enstrüman |
|---|---|
| Yüksek sıcaklık fırını veya fırın izleme | Termokupl, kılıflı yapı |
| Temiz bir boru hattında uzun vadeli istikrarlı izleme | Direnç Sıcaklık Dedektörü (RTD) |
| Yerel, güç gerektirmeyen nokta okuma | Bimetalik Sıcaklık Cihazı |
| Hareketli, tehlikeli veya erişilemeyen yüzey | Kızılötesi Sıcaklık Cihazı |
| Otomatik kontrol sistemiyle entegrasyon | Dijital ekranlı Sıcaklık Verici |
Çalışma aralığını, yanıt hızını, temas gereksinimini ve mekanik ortamı cihaz yapısıyla eşleştirmek, yalnızca endüstri etiketine göre seçim yapmaktan daha güvenilirdir.
Tepki süresi, bir cihazın okumasının proses sıcaklığındaki gerçek değişimi ne kadar hızlı yakaladığıdır ve bu kategoride yer alan dört temel algılama teknolojisi arasında oldukça farklılık gösterir. Bu fark esas olarak algılama elemanının etrafındaki fiziksel kütle ve yapıdan kaynaklanmaktadır, ona bağlı elektroniklerden değil. İnce kılıflı bir termokupl veya temassız kızılötesi cihaz genellikle daha büyük bir direnç elemanından veya mekanik kadran hareketinden daha hızlı tepki verir. Aşağıdaki tablo, her yapı türü için genel mühendislik referans rakamlarına dayalı olarak bir termokupl, bir RTD, bimetalik alet ve kızılötesi alet için saniye cinsinden tipik yanıt süresini göstermektedir. Gecikmenin kontrol doğruluğunu doğrudan etkilediği hızlı döngülü bir süreç için bir cihaz belirlemeden önce bu karşılaştırmayı gözden geçirmekte fayda var.
Grafik, okuma değişmeden önce ısıtılacak veya soğutulacak fiziksel bir kütle olmadığından temassız ölçüm ilkesine uyan dört cihaz arasında en hızlı tepki veren kızılötesi cihazı gösteriyor. Daha sonra, ince bir metal kılıfın ve ölçüm bağlantısı etrafındaki küçük bir dahili termal kütlenin yardımıyla termokupl gelir. Bu karşılaştırmada RTD, termokupldan belirgin şekilde daha yavaş yanıt verir; bunun nedeni büyük ölçüde direnç elemanının ve onun koruyucu kılıfının genellikle daha fazla termal kütle taşıması ve ölçüm devresindeki kendi kendine ısınma sınırlarının da okumanın ne kadar hızlı güncellenebileceğini sınırlamasıdır. Bimetalik alet, dörtlü arasında en yavaş olanıdır ve mekanik tasarımına uygundur, çünkü birleştirilmiş metal şeridin yalnızca bir elektrik sinyalini değiştirmek yerine fiziksel olarak genişlemesi ve bir işaretçi mekanizmasını hareket ettirmesi gerekir. Bu, bimetalik cihazı genel olarak kötü bir seçim yapmaz çünkü birçok yerel gösterge noktası hızlı yanıta ihtiyaç duymaz ve bunun yerine harici güce ihtiyaç duymayan basit, kendi kendine yeten bir tasarımdan daha fazla yararlanır. Ekstrüzyon hattı veya hızlı parti reaksiyonu gibi hızlı sıcaklık dalgalanmalarına sahip bir proses, genellikle iyi ayarlanmış bir kontrol döngüsüyle eşleştirilmiş bir termokupl veya kızılötesi cihazın daha hızlı yanıt vermesinden yararlanır. Büyük bir depolama tankı gibi yavaş, sabit termal davranışa sahip bir proses, kontrol performansı üzerinde gerçek bir etki yaratmadan genellikle bir RTD'nin veya bimetalik ölçüm cihazının daha yavaş tepkisini kabul edebilir. Tepki süresi aynı zamanda çevredeki ortama da bağlıdır, çünkü akan sıvı içindeki bir sensör tipik olarak durgun havada duran aynı sensörden daha hızlı tepki verir. Bu rakamlar belirli bir ürün için ölçülen veriler yerine genel referans değerleri olduğundan, zaman açısından kritik kontrol döngüleri üzerinde çalışan mühendisler, belirtilen yapı için gerçek yanıt özelliklerini cihaz tedarikçileriyle teyit etmelidir. Uygulamada birçok tesis, tek bir proses alanında birden fazla cihaz tipi kullanır; kontrol açısından kritik noktalara daha hızlı sensörler yerleştirir ve tek ihtiyaç duyulan yerel göstergenin olduğu yerlerde daha yavaş, daha basit cihazlar koyar.
Temassız kızılötesi ve ince kılıflı termokupl tasarımları genellikle algılama elemanı çevresinde daha fazla termal veya mekanik kütle taşıyan RTD ve bimetalik yapılardan daha hızlı yanıt verir.
Kalibrasyon kararlılığı, aylarca süren sürekli hizmetten sonra bir cihazın okumasının gerçek proses sıcaklığına ne kadar yakın bir şekilde eşleştiğini ifade eder ve tepki hızından veya ilk günkü doğruluktan ayrı bir özelliktir. Bazı yapılar, orijinal kalibrasyonlarını zaman içinde diğerlerine göre daha yakın tutar; bunun büyük ölçüde nedeni, her bir algılama elemanının tekrarlanan termal döngü altında farklı şekilde yaşlanmasıdır. Daha hızlı sürüklenen bir cihazın genellikle bir referans noktasına göre daha sık kontrol edilmesi gerektiğinden, bu bakım planlaması açısından önemlidir. Aşağıdaki çizgi grafik, yukarıda tartışılan aynı dört cihaz tipi için on iki aylık sürekli çalışma boyunca göreceli yüzde cinsinden açıklayıcı bir sapma eğilimini göstermektedir. Bu genel modeli görmek, bakım ekibinin her cihaz tipine aynı programı uygulamak yerine doğrulama aralıklarını planlamasına yardımcı olur.
RTD çizgisi, tam on iki ay boyunca yatay eksene en yakın konumda kalır; bu, direnç-sıcaklık ilişkisi tekrarlanan termal döngüler boyunca tutarlı kalma eğiliminde olduğundan, platin direnç elemanının genel olarak güçlü uzun vadeli stabilitesini yansıtır. Termokupl hattı, baz metal termokupl telinin tanınmış bir özelliği olan, ılımlı, oldukça istikrarlı bir yukarı doğru kayma gösterir, çünkü ölçüm bağlantısındaki alaşım, uzun süreli yüksek sıcaklığa maruz kalmayla kademeli olarak kayabilir. Kızılötesi hat, dönemin büyük bölümünde RTD ile termokupl hatları arasında yer alır ve elektronik algılama bileşenlerinden çok, lens kirlenmesi gibi optik yoldaki kademeli değişikliklerle daha sık bağlantılı olan oldukça mütevazı bir sapma gösterir. Bimetalik çizgi, dörtlü arasında en dik yükseliş eğilimini gösterir ve mekanik yapısına uygundur, çünkü bağlı metal şeridin tekrarlanan genleşmesi ve daralması zaman içinde yay gerginliğini ve ibre hizalamasını kademeli olarak etkileyebilir. Bu dört çizginin hiçbiri ani bir sıçrama göstermemektedir ki bu da beklenen bir durumdur, çünkü sürekli çalışan cihazlarda kalibrasyon kayması ani bir arızadan ziyade tipik olarak kademeli bir süreçtir. Bu genel model, RTD tabanlı ölçüm noktalarının doğrulama kontrolleri arasında genellikle bimetalik göstergelere göre daha uzun sürebileceğini, ancak her tesisin kendi doğrulama programını genel bir tablo yerine gerçek süreç toleransına dayandırması gerektiğini göstermektedir. Kızılötesi cihazlar için merceği veya optik pencereyi temiz tutmak, burada gösterilen sapma eğiliminin pratikte ne kadar yakından takip edileceğini doğrudan etkiler. Yüksek sıcaklıklı fırın bölgelerinde kullanılan termokupllar için, eğer cihaz sürekli olarak nominal aralığının üst noktasına yakın bir yerde çalışıyorsa, sapma burada gösterilenin ötesinde hızlanabilir. Bu grafik, belirli bir ürün grubu için ölçülen verilerden ziyade açıklayıcı göreceli değerleri gösterdiğinden, bunu herhangi bir cihaz için garanti edilmiş bir sapma eğrisi yerine genel bir planlama referansı olarak değerlendirin. Bakım ekipleri genellikle bu tür genel modeli, ürün kalitesini veya süreç kontrolünü etkilemeden önce sapmayı yakalamak için ikincil bir referans noktasına yönelik periyodik çapraz kontrollerle birleştirir.
RTD'ler genel olarak dört alet türü arasında en güçlü uzun vadeli kalibrasyon stabilitesini gösterirken, mekanik bimetalik aletler uzun süreli sürekli hizmette daha fazla sapma eğilimindedir.
Doğruluk toleransı, normal çalışma koşulları altında bir okumanın tipik olarak gerçek sıcaklıktan ne kadar uzaklaşabileceğidir ve genel endüstri referans materyalinde genellikle yüzde rakamı olarak verilir. Daha küçük bir tolerans, daha sıkı ve daha kesin bir okuma anlamına gelirken, daha büyük bir tolerans, daha geniş bir kabul edilebilir marj anlamına gelir. Bu, tepki hızı ve kalibrasyon sapmasından ayrı bir özelliktir; ancak zorlu bir ölçüm noktası için bir cihaz belirlerken genellikle üçü de birlikte tartılır. Aşağıdaki sütun grafiği, daha önce ele alınan aynı dört cihaz tipinde tipik doğruluk toleransını okuma yüzdesi olarak karşılaştırmaktadır. Bu karşılaştırma, herhangi bir ürün için sertifikalı bir spesifikasyondan ziyade genel referans bilgisi anlamına gelir.
RTD sütunu dördü arasında en kısa olanıdır ve genellikle iyi uyumlu bir platin direnç elemanı ve ölçüm devresi ile ilişkilendirilen sıkı toleransı yansıtır. Termokupl kolonu, bir direnç elemanıyla karşılaştırıldığında tipik olarak baz metal termokupl telinde görülen daha geniş toleransla tutarlı olarak fark edilir derecede daha uzundur, ancak bu daha geniş tolerans, termokuplun daha geniş sıcaklık aralığı ve mekanik dayanıklılığı karşılığında genel olarak kabul edilir. Temassız doğruluk büyük ölçüde emisyon ayarının hedef yüzeyle doğru şekilde eşleştirilmesine bağlı olduğundan kızılötesi sütun termokupl sütununa yakın durur ve uyumsuzluk, cihazın temel toleransının ötesinde ekstra okuma hatasının yaygın bir kaynağı olur. Bimetalik sütun, grafikteki en uzun sütundur ve elektronik algılama elemanıyla karşılaştırıldığında mekanik kadran hareketine özgü nispeten daha geniş toleransı yansıtır. Daha geniş bir tolerans, bir cihazı otomatik olarak uygunsuz hale getirmez çünkü birçok yerel gösterge ve genel izleme noktası, bir RTD'nin sunduğu daha sıkı toleransa ihtiyaç duymaz. Tepki hızı ve mekanik dayanıklılığı tartmadan yalnızca toleransa göre bir cihaz seçmek, sensör ile sürecin gerçekte ihtiyaç duyduğu şey arasında bir uyumsuzluğa yol açabilir. Dar sıcaklık sınırları olan bir kimyasal reaksiyon gibi sıkı bir şekilde kontrol edilen bir prosesi besleyen ölçüm noktaları için, bir RTD'nin daha sıkı toleransı genellikle Bölüm 6'daki daha yavaş yanıt süresine göre değerlendirilir. Depolama tankı veya şebeke hattı gibi genel gösterge noktaları için, her birinin sunduğu daha geniş aralık veya daha basit kurulum göz önüne alındığında, bir termokupl veya bimetalik cihazın daha geniş toleransı genellikle kabul edilebilir. Doğruluk toleransı rakamları belirli ürün tasarımına ve üretim sürecine göre değişiklik gösterdiğinden, bir ölçüm noktasının tanımlanmış bir doğruluk gereksinimi olduğunda tam tolerans sınıfını bir cihaz tedarikçisinden teyit etmek faydalı olacaktır. Bu tolerans karşılaştırmasını önceki iki bölümdeki tepki süresi ve kalibrasyon kararlılığı verileriyle birleştirmek, tek başına herhangi bir tablodan daha kapsamlı bir resim sunar.
RTD'ler genellikle dört cihaz türü arasında en sıkı doğruluk toleransını sunarken, termokupllar, kızılötesi cihazlar ve bimetalik göstergelerin her biri, daha geniş bir aralık veya daha basit kurulum karşılığında daha geniş bir toleransı kabul eder.
Aşağıdaki tablo, daha önce ele alınan dört pratik spesifikasyona göre dört temel cihaz tipini özetlemekte ve teklifleri karşılaştırmak veya bir ölçüm noktası planlamak için kompakt bir referans sağlamaktadır.
| Şartname | Termokupl | RTD | Bimetalik | Kızılötesi |
|---|---|---|---|---|
| İletişim Gereksinimi | İletişim | İletişim | İletişim | Temassız |
| Tipik Sıcaklık Aralığı | En geniş | Orta | Daha dar | Orta |
| Ortak Çıkış Sinyali | Milivolt sinyali | Direnç sinyali | Mekanik kadran | Elektronik sinyal |
| Tipik Kurulum | Termovel veya doğrudan kaynak | Termovel | Dişli gövde | Sabit veya el tipi montaj |
Aşağıdaki radar şeması beş boyutu tek bir görünümde bir araya getiriyor: sıcaklık aralığı, tepki hızı, uzun vadeli kararlılık, mekanik dayanıklılık ve bakım kolaylığı; her biri göreceli olarak birden beşe kadar puanlanan bir ölçekte. Bu tür şekle dayalı karşılaştırma kesinlikle faydalıdır çünkü hiçbir araç türü aynı anda her boyutta en yüksek puanı almaz. Her bir şeklin genel taslağını okumak genellikle size bir cihazın pratik uyumu hakkında tek bir eksene tek başına bakmaktan daha fazlasını anlatır. Örneğin, sıcaklık aralığında iyi puan alan bir tasarım, genellikle tepki hızı veya bakım kolaylığı konusunda bazı temellerden vazgeçer ve bu model, birçok türde mühendislik cihazında tekrarlanır. Tablonun amacı, Bölüm 5'teki seçim sürecini desteklemektir, onun yerini almak değildir.
termokupl şekil, Bölüm 2'deki yüksek sıcaklıklı fırın ve fırın izlemedeki yaygın kullanımıyla aynı hizada olan sıcaklık aralığı ekseni boyunca en uzağa uzanır. RTD şekli, Bölüm 7'deki kalibrasyon sapma modeliyle eşleşerek uzun vadeli stabilite ekseni boyunca en uzağa ulaşır, ancak Bölüm 6'da açıklanan nedenlerden dolayı yanıt hızında gözle görülür şekilde geri çekilir. Bimetalik şekil, mekanik dayanıklılık ve bakım basitliği açısından açıkça en güçlüsüdür, çünkü bağımsız bir mekanik hareketin arızalanacak elektronik bileşenleri yoktur ve genellikle daha sert darbelere tolerans gösterir. elektronik bir sensörden daha fiziksel bir ortamdır. Kızılötesi şekil, temassız ilkesiyle tutarlı olarak yanıt hızı ekseninde öne çıkarken, sıcaklık aralığı ve uzun vadeli stabilite açısından termokupl ve RTD'ye göre daha ılımlı kalır. Dört şeklin hiçbiri her eksende aynı anda ilerlemez; bu, herhangi bir tasarıma özgü bir eksiklikten ziyade beklenen bir sonuçtur, çünkü dayanıklılık için daha ağır bir mekanik hareket eklemek gibi bir özelliği geliştirmek, genellikle tepki hızı gibi başka bir özellik üzerinde bir maliyete neden olur. Dört şeklin tümüne birlikte bakmak, dört enstrüman tipinin aynı uygulamalarda kafa kafaya rekabet etmek yerine birbirini tamamladığını görmeyi kolaylaştırır. Birkaç farklı ölçüm noktasına sahip bir tesis, genellikle tesis genelinde birden fazla cihaz tipi kullanır ve her tipin kendi özel gücü, o noktadaki spesifik gereksinime uygun hale gelir. Bir üretici veya tedarikçiyle çalışan bir alıcı için bu radar karşılaştırması, Bölüm 5'te açıklanan daha ayrıntılı seçim faktörlerine geçmeden önce bir başlangıç referansı olarak hizmet edebilir. Buradaki puanlama, ölçülen laboratuvar verilerinden ziyade açıklayıcı olduğundan, katı performans gereksinimleri olan ekipler, dikkate alınan tam ürün konfigürasyonu hakkında spesifik teknik veriler istemelidir. Yukarıdaki Tablo 2 ile birlikte okunduğunda, bu grafiğin tek başına nihai bir spesifikasyon olarak hizmet etmekten ziyade, bir cihaz tedarikçisi ile daha bilinçli bir görüşmeyi desteklemesi amaçlanmaktadır.
Dört temel enstrüman tipinin her biri, farklı bir pratik boyuta göre en güçlüsüdür; bu nedenle, genel şekli gerçek süreç önceliğiyle eşleştirmek, her eksende öne çıkan tek bir enstrüman aramaktan daha faydalıdır.
Küçük bir dizi tutarlı uygulama, bu makalede açıklanan dört cihaz türünün tamamında güvenilir uzun vadeli performansı destekler. Aşağıdaki adımlar, birçok bakım ekibinin rutin incelemeler ve planlı servis aralıkları sırasında kullandığı genel sırayı takip etmektedir.
1
İşlem tekrar çevrimiçi hale getirilmeden önce her sensör için doğru kurulum derinliğini ve yönünü doğrulayın. 2
Kılıfı veya muhafaza yüzeyini aşınma, korozyon veya fiziksel hasar açısından düzenli aralıklarla inceleyin. 3
Planlanan aralıklarla kontak tipi sensörlerdeki elektrik bağlantılarını ve yalıtım direncini kontrol edin. 4
Yüzey kirlenmesinden kaynaklanan okuma sapmasını sınırlamak için kızılötesi cihazlardaki lensi veya optik yolu temizleyin. 5
Rutin yürüyüşler sırasında bimetalik aletlerde kadran hareketini ve işaretçi tepkisini doğrulayın. 6
Planlanan bakım aralıkları sırasında sensör okumalarını bir referans ölçüm noktasına göre çapraz kontrol edin.
Bu adımların yalnızca bir okumanın başarısız olması yerine tutarlı bir şekilde takip edilmesi, tesisin kademeli kılıf aşınması veya lens kirlenmesi gibi yavaş yavaş gelişen bir sorunu ürün kalitesini veya proses kontrolünü etkilemeden önce yakalamasına yardımcı olur. Her ölçüm noktası için bir bakım günlüğü tutmak, aynı proses alanında sürekli olarak diğerlerinden daha hızlı kayan sensör konumu gibi yinelenen bir modeli tespit etmeyi de kolaylaştırır.
Kurulum derinliğinin, kılıf durumunun, elektrik bağlantılarının ve referans çapraz kontrollerinin tutarlı denetimi, dört cihaz tipinin tamamında güvenilir uzun vadeli performansı destekler.
Sıcaklık cihazları için üreticileri veya tedarikçileri karşılaştırırken, alıcılar genellikle bir şirketin kendi algılama elemanlarını ve alaşım telini kendi bünyesinde mi ürettiğini veya cihazları harici kaynaklı bileşenlerden mi monte ettiğini kontrol eder. Kendi bünyesinde tel ve alaşım üretimi yapan bir tedarikçi, temel malzeme ilgisiz bir üçüncü taraftan satın alınmak yerine üretimin en erken aşamasından itibaren kontrol edildiğinden, kalibrasyon özelliklerini daha büyük bir siparişte tutarlı tutmak için genellikle daha iyi bir konumdadır.
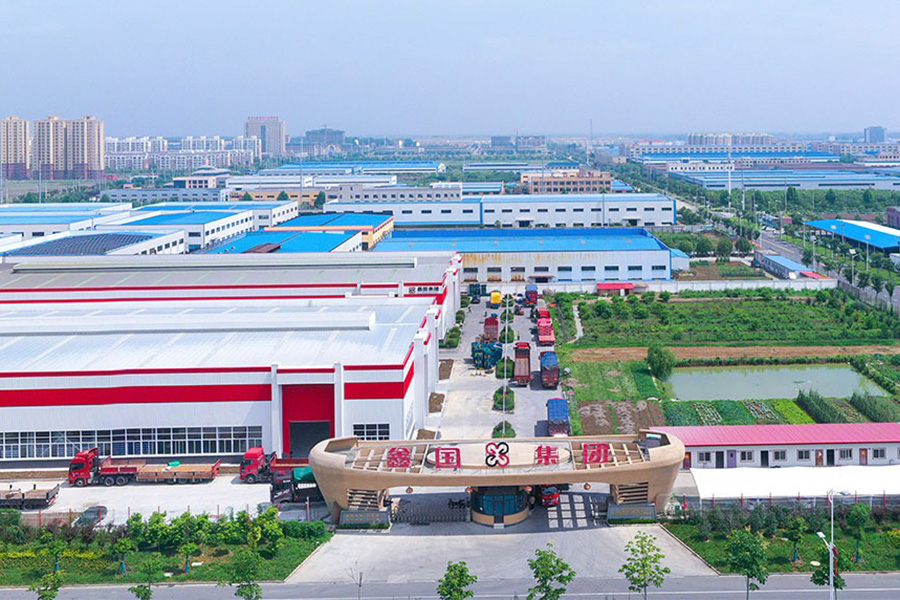
Xinguo Group Co., Ltd. bu tür entegre bir model etrafında inşa edilmiştir. 1997 yılında kurulan ve merkezi Anhui Eyaleti, Tianchang Şehrinde bulunan şirket, kıdemli mühendisler, mühendisler ve yardımcı mühendisler gibi 50'den fazla profesyonel ve teknik personel dahil olmak üzere 300'den fazla kişiye istihdam sağlayacak şekilde büyüdü. Ürün yelpazesi; güç, petrol, kimya, metalurji, yapı malzemeleri, makine, gıda, havacılık ve yeni enerji sektörlerinde uygulanan dijital ekran ekipmanlarının yanı sıra çeşitli güç ve kontrol kabloları, mineral yalıtımlı ısıtma kabloları, dağıtım ve otomasyon kontrol sistemleri, enstrüman vanaları ve laboratuvar ekipmanlarını da kapsar.
Bu entegre yaklaşımın bir parçası olarak, Xinguo Group Co., Ltd. aynı zamanda K, N, E, J ve T tiplerinde termokupl alaşımlı telleri, KX, EX, NX, JX, TX, KCA, KCB, NC ve SC gibi kompanzasyon alaşımlı tel türlerini, yüksek dirençli ısıtma alaşımlarını, hassas dirençli alaşımları, saf nikel teli, manganez-bakır alaşımlarını ve Monel'i kapsayan bir ürün yelpazesiyle özellikle termokupl üretimi için hassas alaşımlı malzemeler de üretmektedir. havacılık, petrol, kimya mühendisliği, makine imalatı ile güç ve enerji endüstrilerinde kullanılan alaşımlar.
Toptan tedarikçi, ihracatçı veya OEM veya ODM ortağı olarak termokupllar, RTD'ler, bimetalik aletler, kızılötesi aletler veya vericiler tedarik eden bir alıcı için, bu tür yukarı yönlü tel ve alaşım kapasitesi, özellikle birçok sensör arasında eşleşen kalibrasyonun önemli olduğu ölçüm noktaları için, sipariş boyunca tutarlı üretim kalitesinin pratik bir işaretidir.
Kendi bünyesinde tel ve alaşım üretim kapasitesine sahip bir üretici, geniş ölçekte tutarlı sıcaklık cihazı siparişlerini desteklemek için genellikle daha iyi bir konuma sahiptir.
questions below cover common points that come up when comparing temperature instruments across the four core sensing technologies described in this article.
S1: Termokupl ile RTD arasındaki temel fark nedir?Bir termokupl, bir bağlantı noktasında birleştirilen iki farklı metal telden küçük bir voltaj üretirken, RTD, bir metal elemandaki elektrik direncindeki öngörülebilir bir değişikliği ölçer. RTD'ler genellikle daha sıkı doğruluk ve daha iyi uzun vadeli stabilite sunarken, termokupllar genellikle daha geniş bir sıcaklık aralığını kapsar ve daha hızlı yanıt verir. |
S2: Temassız kızılötesi cihaz ne zaman temaslı sensöre tercih edilir?Hareketli ekipman, erimiş malzeme veya bir prob tarafından rahatsız edilmemesi gereken bir yüzey gibi hedef yüzeyle doğrudan temasın pratik olmadığı durumlarda genellikle bir kızılötesi alet tercih edilir. Hedef malzeme için doğru emisyon ayarının ölçüm doğruluğu üzerinde doğrudan etkisi vardır. |
S3: Bimetalik sıcaklık cihazlarının çalışması için elektrik gücü gerekiyor mu?Hayır, bimetalik bir alet, bağlı bir metal şeridin mekanik sapması yoluyla çalışır ve harici bir güç kaynağı gerektirmez; bu da yerel, doğrudan okunan gösterge noktaları için yaygın kalmasının bir nedenidir. |
S4: Sıcaklık vericisinin ölçüm sisteminde rolü nedir?Bir sıcaklık vericisi, bir termokupl veya RTD'den gelen ham sinyali koşullandırır ve standart bir çıkış sinyaline dönüştürür, böylece okumanın güvenilir bir şekilde bir kontrol sistemine iletilmesine veya sensörden belirli bir mesafede dijital olarak görüntülenmesine olanak tanır. |
S5: Bir üretici sıcaklık cihazlarını belirli bir proses için özelleştirebilir mi?Evet, şirket içi sensör ve alaşım üretim kapasitesine sahip bir üretici, hem toptan siparişleri hem de OEM veya ODM yapılandırmalarını destekleyerek, genellikle kılıf malzemesini, ekleme uzunluğunu, bağlantı stilini ve çıkış sinyalini belirli bir prosese uyacak şekilde özelleştirebilir. |
S6: Bir PLC veya DCS sistemiyle entegrasyon için yaygın olarak hangi sinyal çıkışları mevcuttur?Ortak standartlaştırılmış çıkışlar arasında 4 ila 20 mA, RS485, HART, dijital sinyaller ve röle kontakları bulunur ve sıcaklık cihazlarının doğrudan mevcut otomasyon ve kontrol altyapısına entegre edilmesine olanak tanır. |